机械荟萃山庄

 找回密码
 立即注册

QQ登录

只需一步,快速开始

搜索
热搜: 活动 交友 discuz
查看: 22|回复: 0

PP材质锥齿轮的成型

[复制链接]

3万

主题

3万

帖子

23万

积分

超级版主

Rank: 8Rank: 8

积分
233899
发表于 2 小时前 | 显示全部楼层 |阅读模式
问


答


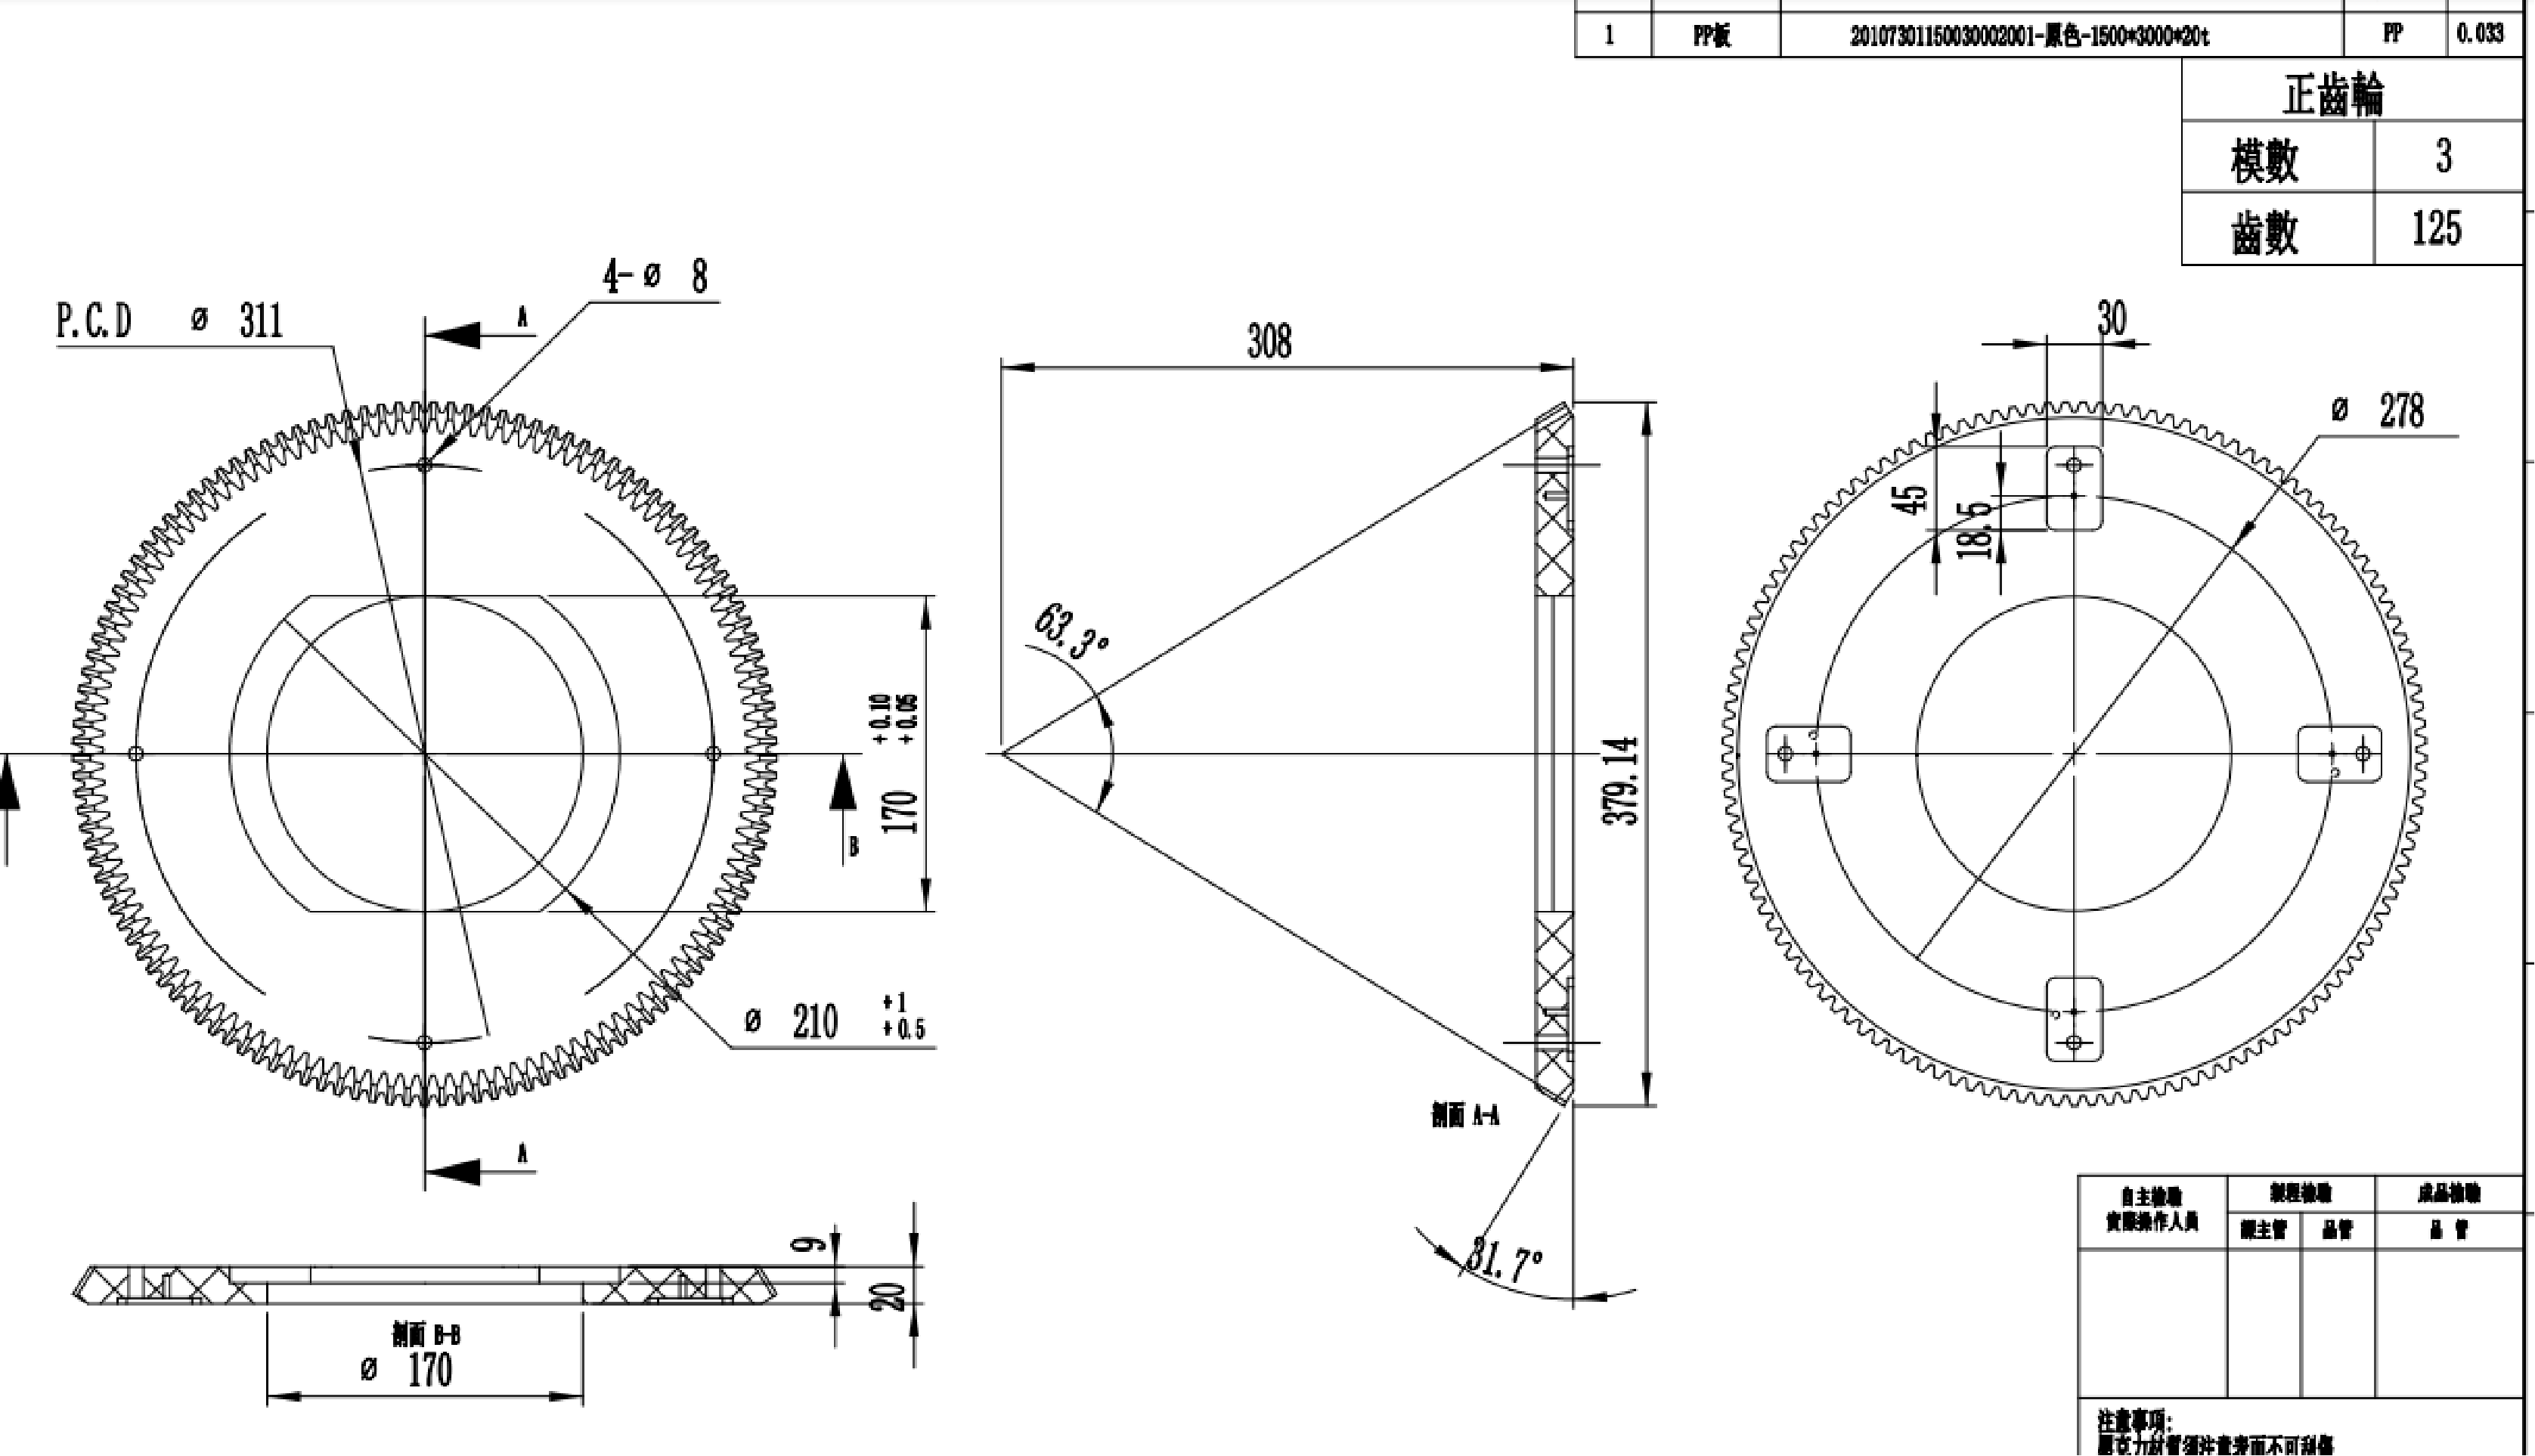
右上角材料栏明确写着 "PP 板 1500×3000×20t"(20mm 厚板材),且内孔公差 +1/+0.5 非常宽松、检验栏完整,符合中等批量机加工件的特征。


中心区域20mm 壁厚对 PP 严重偏厚。PP 常规制品推荐壁厚 1–5mm,齿轮类最多 6–8mm。20mm 厚区冷却时间约 60–90 秒 / 模,内部易产生气泡和表面缩痕。
壁厚从 20mm 突变到 9mm,收缩不均 → 翘曲。大直径薄壁齿圈一旦翘曲变成椭圆,齿圈径向跳动直接超差。

PP 无填充收缩率 1.5–2.5%。直径 375mm 的齿圈,周向总收缩量7.5mm。

模数 3 的齿距 p = πm = 9.42mm,单齿收缩量约 0.14–0.24mm。125 齿累积后,齿距误差必须靠模具型腔预放大来补偿,但 PP 收缩的各向异性(流动方向 vs 垂直方向差 30–50%)使得均匀补偿不可能完全消除误差。

FDM 打印 PP,半结晶塑料,冷却收缩大 → 严重翘曲;PP 表面能极低 → 层间结合力只有基体强度的 **30–50%**;需封闭腔体 + 100°C 以上热床;市售 PP 线材选择极少且质量不稳定。

FDM 齿面有层纹,相当于Ra 10–25μm,啮合时噪音大、磨损快。
各向异性特点,层间方向恰好是齿根弯曲应力的薄弱方向,承载能力约为注塑 PP 的 30–60%。
Ø380mm 直径需要 400mm+ 成型空间的打印机,大尺寸下步进累积误差进一步恶化齿距一致性。

SLS 打印 PP有商用方案(如 HP PP),但设备少、单价高、表面多孔。
光固化路线不支持 PP。
1–10 件非承载原型,验证装配空间和外形。且建议用 PETG 或 PA-CF替代 PP 打印(易打、强度好),不要硬打 PP。

图纸已指定 PP 板(20mm 厚),最顺的工艺是板材 CNC 机加工:下料 → 铣外圆 → 铣齿形(定制盘铣刀或五轴联动)→ 铣内孔 / 安装孔 / 加强筋 / 锥面。精度可达 8–9 级,适合 10–500 件

评分

参与人数 1威望 +3 收起 理由
Architect + 3

查看全部评分

回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|小黑屋|手机版|Archiver|机械荟萃山庄 ( 辽ICP备16011317号-1 )

GMT+8, 2026-10-15 14:46 , Processed in 0.068930 second(s), 21 queries , Gzip On.

Powered by Discuz! X3.4 Licensed

Copyright © 2001-2021, Tencent Cloud.

快速回复 返回顶部 返回列表